

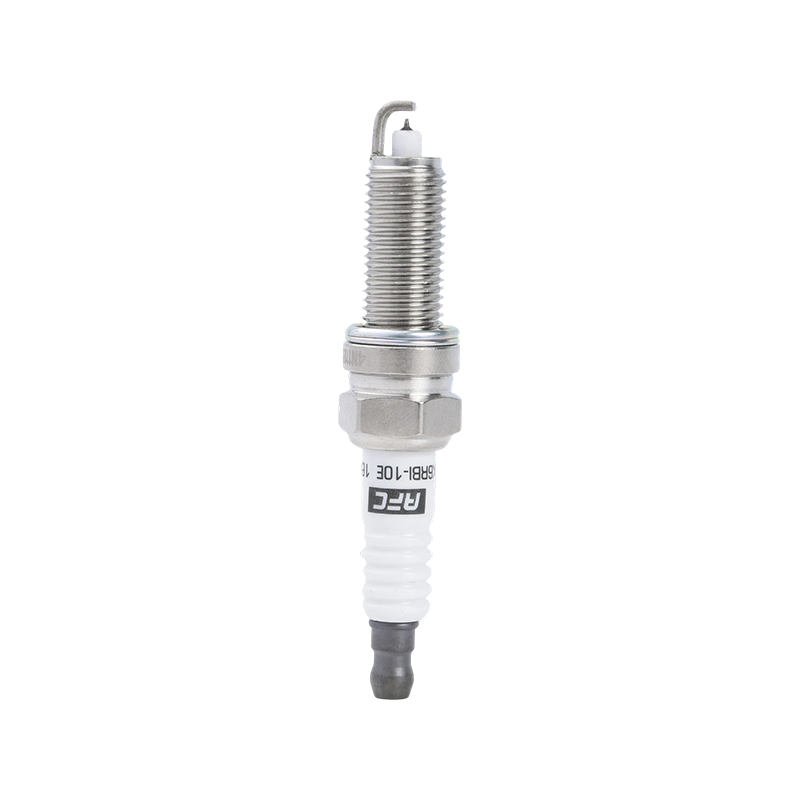
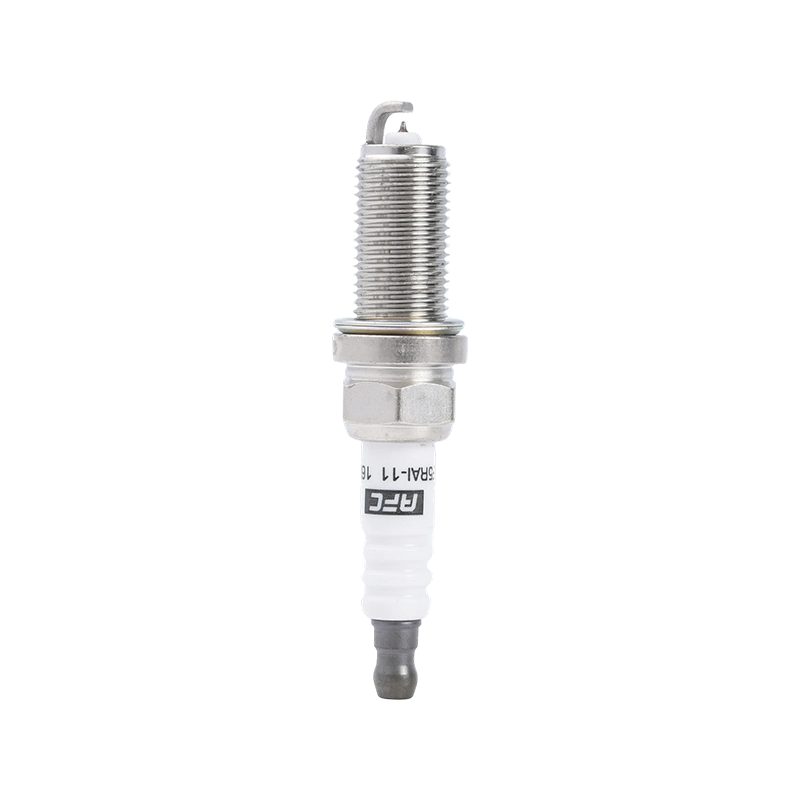
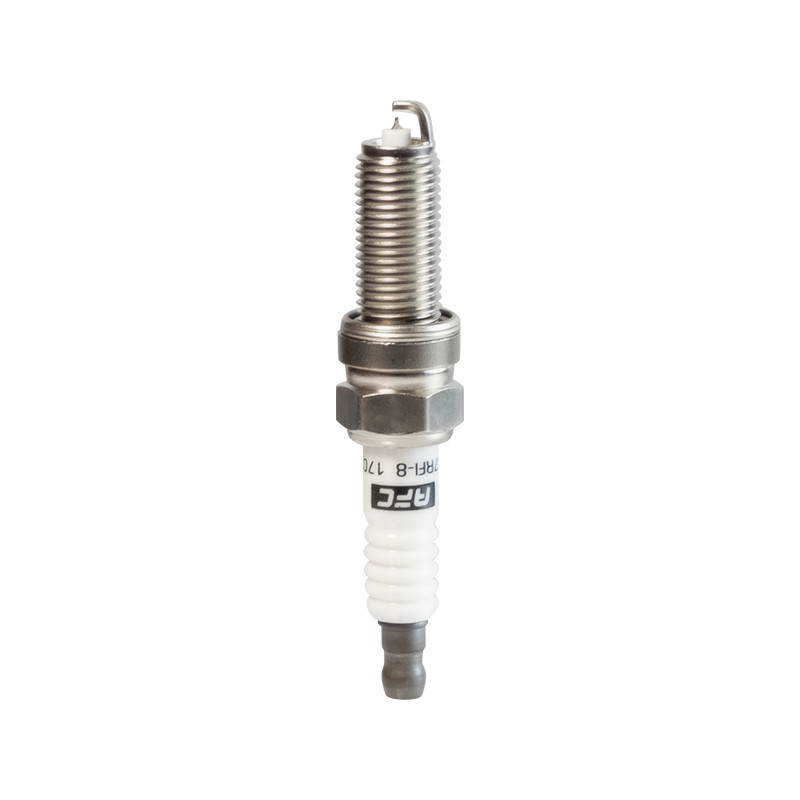
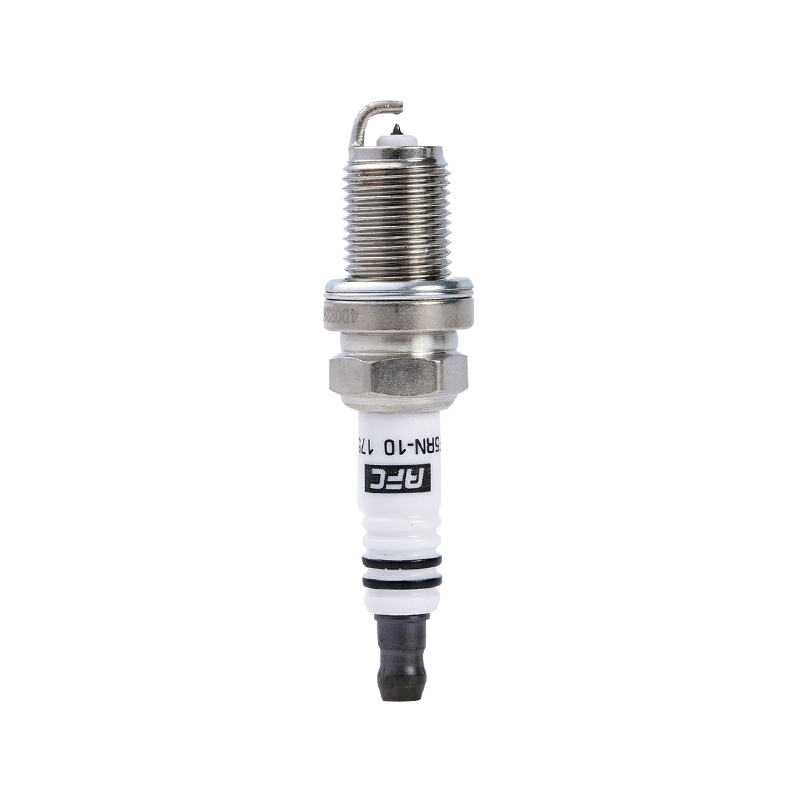
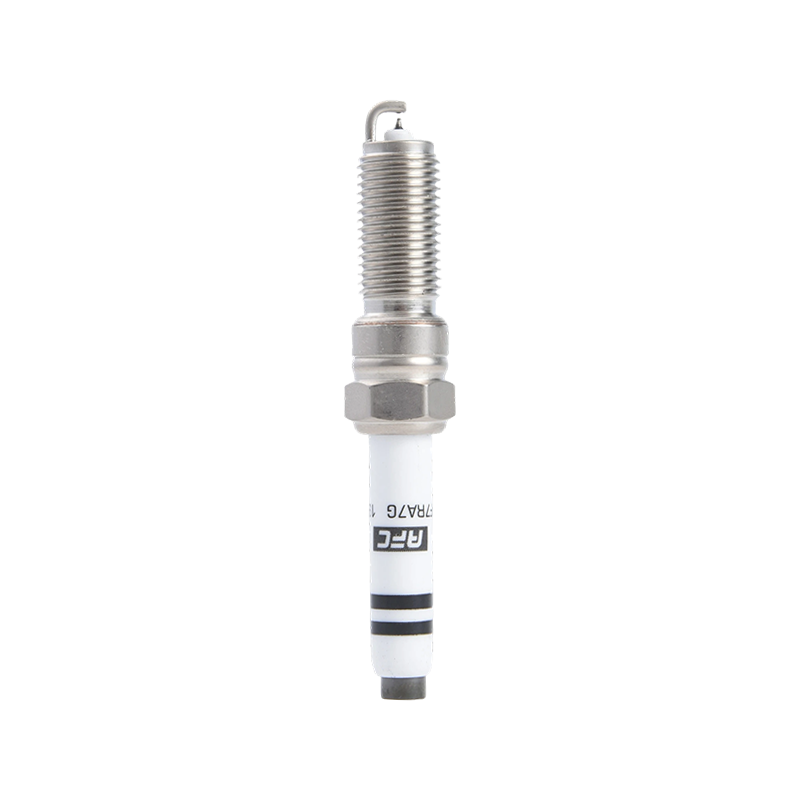
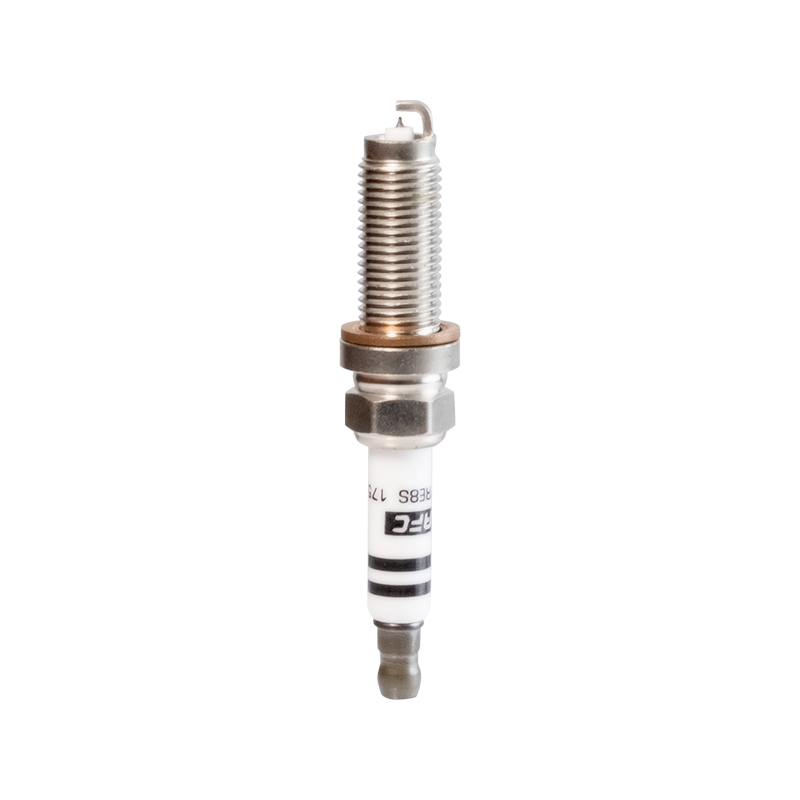
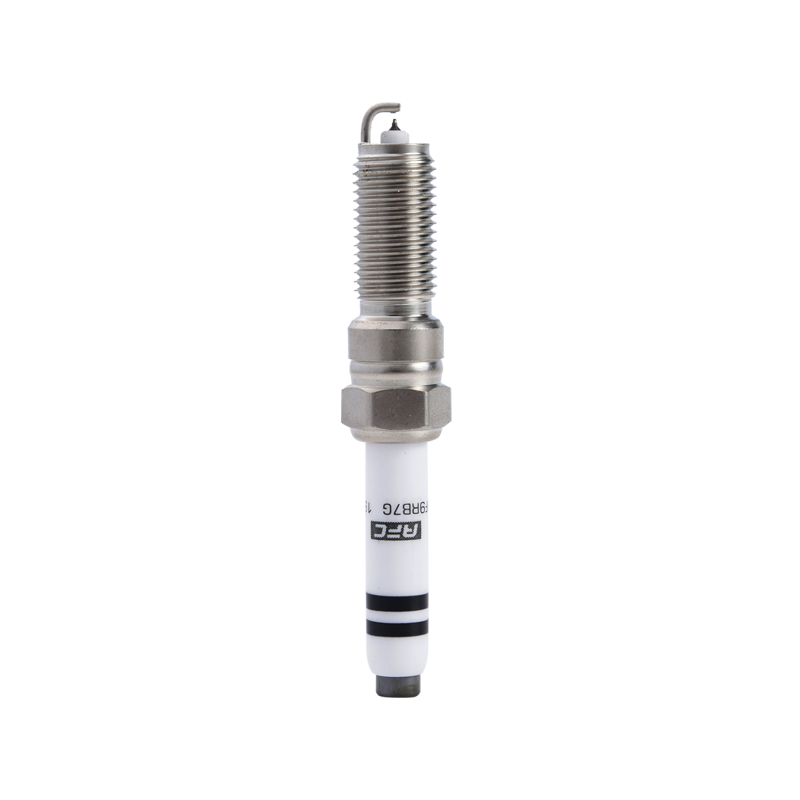
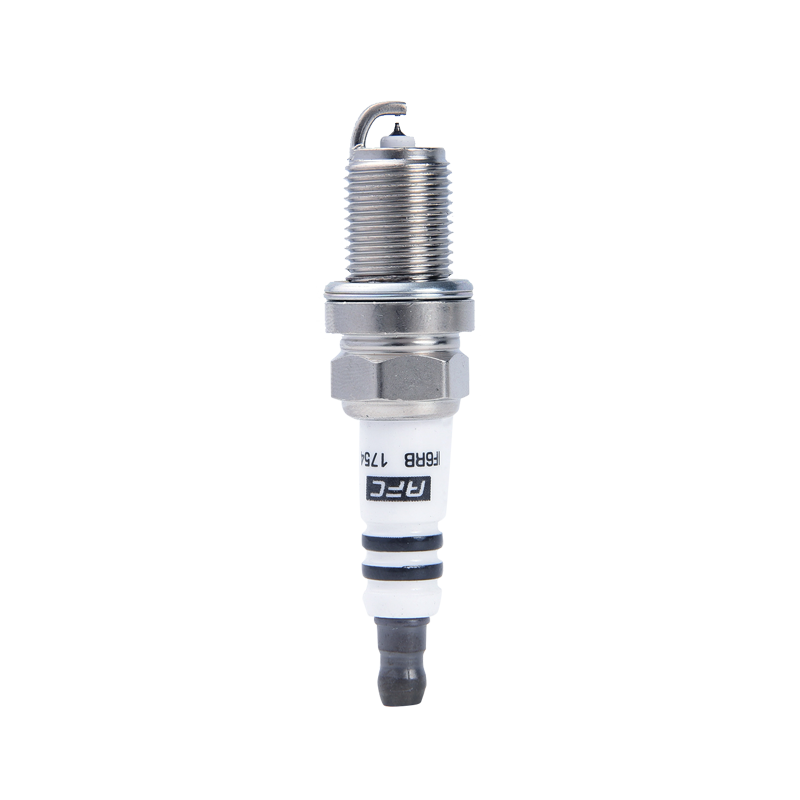
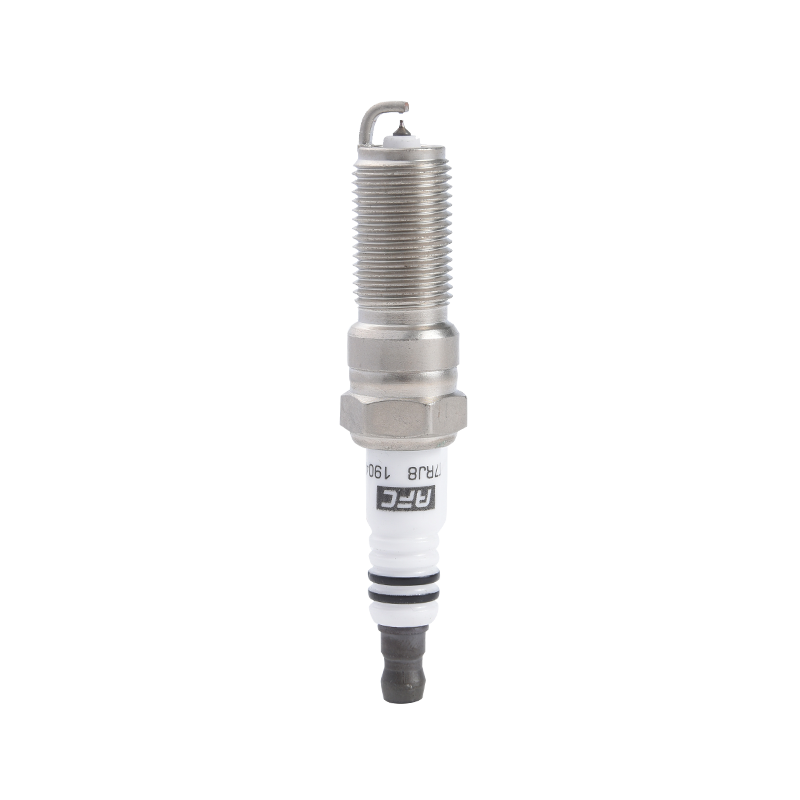
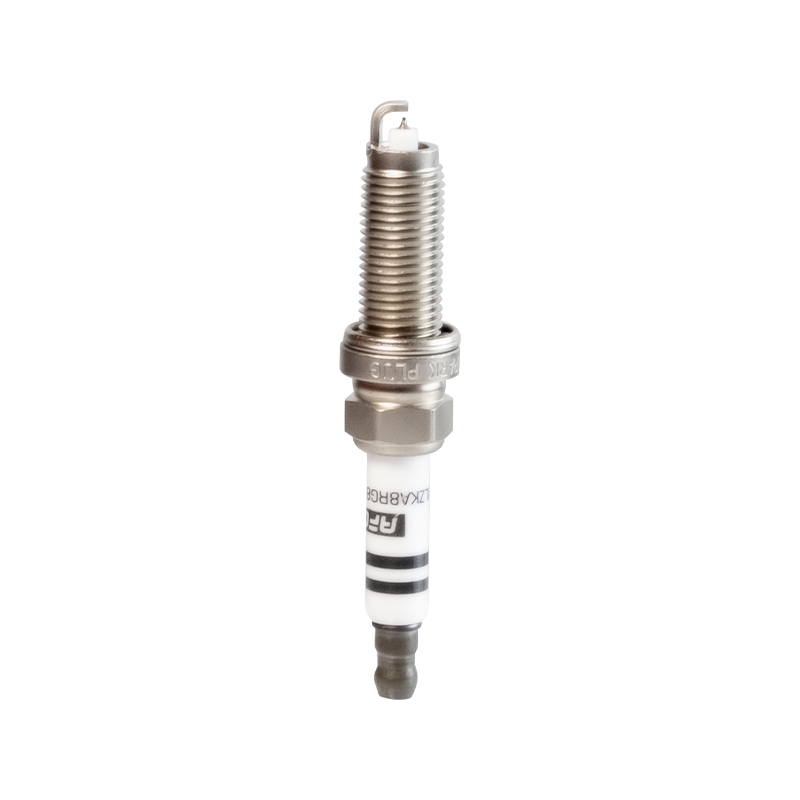
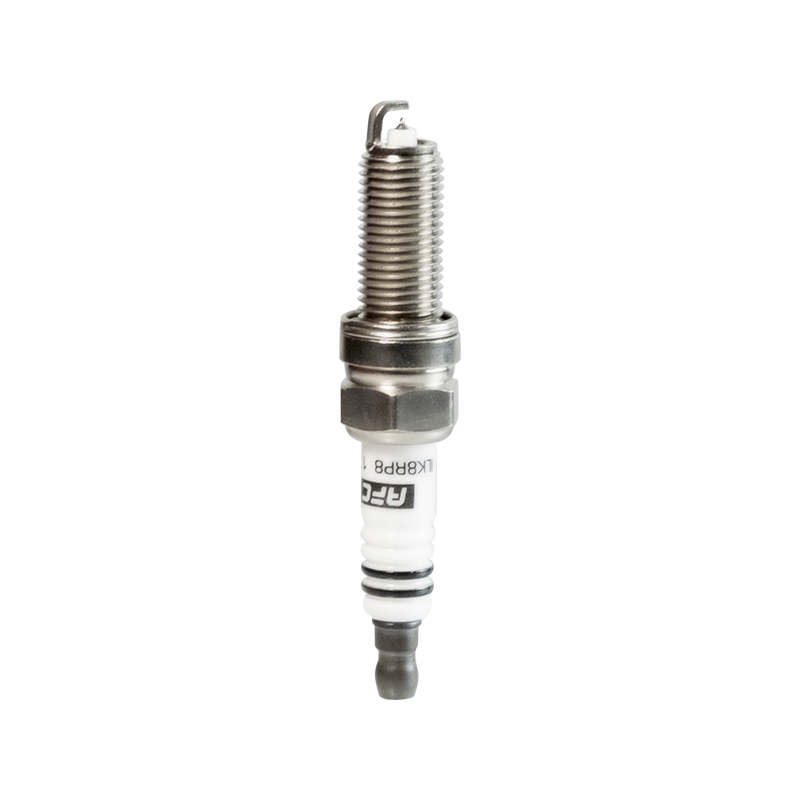
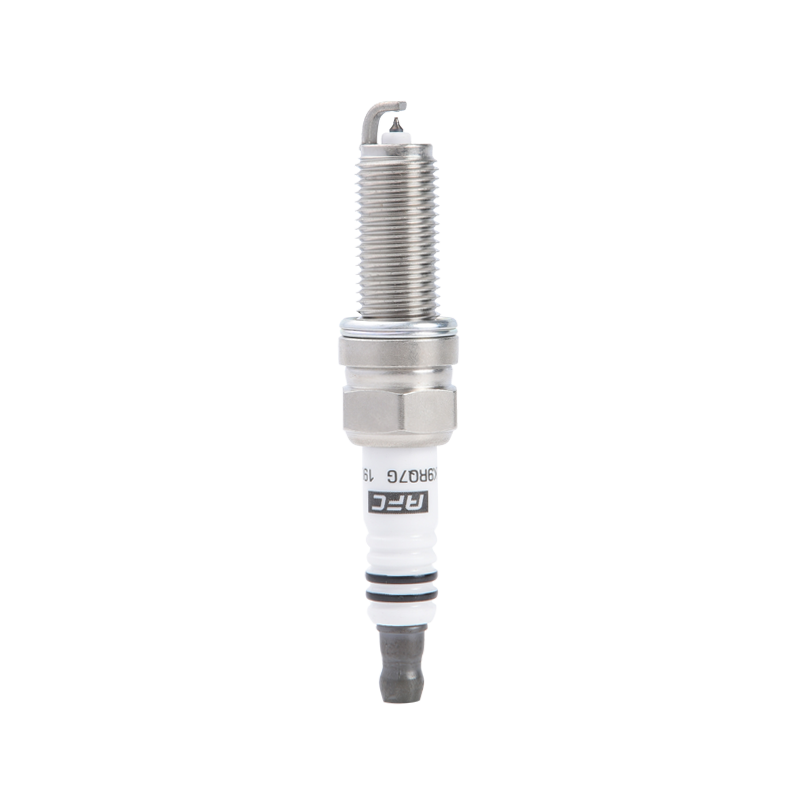

Kórejské vozidlá – od kompaktných sedanov až po SUV s turbom – si získali celosvetovú reputáciu vďaka prísnym konštrukčným toleranciám a náročným požiadavkám na zapaľovanie. The irídiová zapaľovacia sviečka pre kórejské autá sa stala presnou odpoveďou na tieto požiadavky: komponent vytvorený okolo ultrajemnej irídiovej stredovej elektródy, ktorá podporuje konzistentné spaľovanie v kórejských hnacích jednotkách s vysokými otáčkami. Na rozdiel od konvenčných medených alebo platinových alternatív, sviečky s irídiovým hrotom dodávajú ostrejšiu, koncentrovanejšiu iskru, ktorú kórejskí OEM inžinieri čoraz viac špecifikujú už z výroby – čím sa z trhu s náhradnými dielmi a OEM irídiový segment stal jedným z najrýchlejšie sa pohybujúcich výklenkov v globálnom priemysle zapaľovacích sviečok.
Prečo kórejské motory tlačia zapaľovacie sviečky na maximum
Moderné kórejské pohonné jednotky – turbodúchadlom preplňované jednotky GDI, hybridy s Atkinsonovým cyklom a vysokokompresné prirodzene nasávané štvorkolky – všetky zdieľajú jednu charakteristiku: zaťažujú zapaľovací systém viac ako staršie konštrukcie motorov. Tlaky vo valcoch preplňovaných kórejských motorov môžu prekročiť 200 barov počas spaľovania, stav, pri ktorom dochádza k rýchlejšiemu odlupovaniu materiálu elektródy od bežných zástrčiek.
Teplota topenia irídia je 2 446 °C — približne o 700 °C vyššia ako platina — preto materiál prežije tieto podmienky s minimálnym opotrebovaním elektródy. Výsledkom je stabilná energia iskry udržiavaná počas servisných intervalov, ktoré kórejskí výrobcovia automobilov často špecifikujú 60 000 – 100 000 km pre irídiové zátky oproti 30 000 – 40 000 km pre medené ekvivalenty.
Porovnanie teploty topenia materiálu elektródy (°C)
Kľúčové technické parametre pre kórejské irídiové zátky
Nie každá irídiová zátka vyhovuje každému kórejskému motoru. Stúpanie závitu, dosah, tepelný rozsah a geometria elektródy musia presne zodpovedať konštrukcii hlavy valca. Nižšie sú uvedené najbežnejšie parametre špecifikácie, ktoré by si kupujúci a mechanici mali overiť pred inštaláciou.
| Parameter | Typický rozsah (kórejský OEM) | Poznámky |
|---|---|---|
| Veľkosť závitu | M12 × 1,25 / M14 × 1,25 | M14 dominantný v motoroch GDI |
| Dosah vlákna | 19 mm / 26,5 mm | Potvrďte podľa variantu motora |
| Priemer irídiovej elektródy | 0,6 mm – 0,8 mm | Jemnejší hrot = nižšie požadované napätie |
| Rozsah tepla | 5 – 7 (líši sa podľa stupnice značky) | Motory s turbodúchadlom sú chladnejšie |
| Nastavenie medzery | 0,7 mm – 1,1 mm | Prednastavené z výroby; neprerušujte hroty irídia |
| Servisný interval | 60 000 – 100 000 km | Líši sa podľa jazdných podmienok |
Jedno pravidlo väčšina mechanikov prehliada: Irídiovú zástrčku nikdy neprerušujte
Jemný irídiový hrot – často s priemerom len 0,6 mm – sa pri mechanickom namáhaní štrbinového nástroja zlomí. Zástrčky prichádzajú vopred nastavené. Nesprávne nastavenie medzery aj o 0,1 mm môže spôsobiť odštiepenie elektródy a vnesenie kovových úlomkov do spaľovacej komory.
Preplňované kórejské motory: Špeciálny problém so zapaľovaním
Turbodúchadlom preplňované motory GDI, ktoré sa nachádzajú v kórejských crossoveroch a výkonných sedanoch, predstavili zložitú výzvu pri zapaľovaní: zvýšená sacia náplň plus priame vstrekovanie paliva znamená chudšiu a hustejšiu zmes vzduchu a paliva, ktorá si vyžaduje vyššiu energiu zapaľovania, aby bola spoľahlivá. Studené štarty pri nízkych teplotách okolia ešte viac zhoršujú ťažkosti.
NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD strávila roky vývojom špeciálnej technológie zapaľovacích sviečok s turbodúchadlom špeciálne na riešenie týchto podmienok. Ich konštrukcia sa zameriava na udržanie stabilnej tvorby oblúka pri zvýšených tlakoch vo valcoch a zároveň odoláva zanášaniu usadenín, ktoré preplňované motory s priamym vstrekovaním generujú rýchlejšie ako ekvivalenty so vstrekovaním cez port.
Iridium vs. Medená zátka: Výkonový radar
Výroba, ktorá podporuje nároky
V priemysle zapaľovacích sviečok je rozdiel medzi špecifikačným listom a tým, čo skutočne vychádza z výrobnej linky, často dôležitejší ako samotná špecifikácia. NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD prevádzkuje štandardnú dielňu presahujúcu 12 000 metrov štvorcových s viacerými plne automatickými výrobnými linkami – mierka, ktorá umožňuje dostatočne prísne riadenie procesu na dodržanie submilimetrových tolerancií, ktoré práca s irídiovou elektródou vyžaduje.
Ich prijatie vyspelá japonská technológia studeného tesnenia a galvanizačné procesy stojí za zmienku v kontexte kórejskej montáže automobilov: kórejskí OEM historicky veľa čerpali z japonských výrobných noriem, takže zástrčky vyrobené s podobnou procesnou disciplínou majú tendenciu sa spoľahlivejšie integrovať do zapaľovacích systémov týchto vozidiel. Poniklovaná povrchová úprava škrupiny tiež chráni pred koróziou závitu, s ktorou sa kórejskí majitelia automobilov v severných klimatických podmienkach bežne stretávajú pri výmene zástrčiek s vysokým počtom najazdených kilometrov.
Veľkosť výrobnej dielne: Kontext odvetvia (m2)
Schopnosti procesov, ktoré sa priamo premietajú do kvality produktu
- Plne automatické výrobné linky znižujú odchýlky pri manipulácii s ľuďmi pri zváraní irídiovým hrotom – montážny krok s najväčšou pravdepodobnosťou zlyhania
- Technológia utesnenia za studena prevzatá z japonskej výrobnej tradície zaisťuje, že spoj keramického izolátora so škrupinou zostáva plynotesný pri tepelných cykloch
- nikel plating on the shell delivers corrosion resistance appropriate for Korean car service intervals of 60,000 km and beyond
- Viaceré kompletné automatické linky umožňujú konzistentný výstupný objem – kritický pre dodávateľské vzťahy na úrovni OEM
Životnosť opotrebovania elektródy: Iridium vs. konvenčné
Erózia elektród je primárnym režimom degradácie všetkých zapaľovacích sviečok. Ako sa stredná elektróda opotrebováva, zvyšuje sa napätie potrebné na odpálenie zástrčky, čo vedie k chybným zapaľovaniam a hrubému chodu. Tabuľka nižšie zobrazuje relatívnu trajektóriu opotrebovania počas životnosti 100 000 km.
Ilustratívna rýchlosť rastu medzery medzi elektródami – smerové porovnanie založené na publikovaných rýchlostiach erózie materiálu pre každý typ elektródy.